 Vyhľadajte produkty
Vertikálne obrábacie centrum ZN-V850
Cat:Vertikálne obrábacie centrum
Táto séria obrábacích centier je upevnená v jednostĺpovom tvare A, mobilná konštrukcia pracovného stola, vysoká hmotnosť základných častí, nízka hm...
Pozri Podrobnosti
Dva stĺpy, jedna priečna koľajnica a tolerančné pásmo, ktoré buď prežije dvojzmennú výrobu, alebo potichu zmizne v treťom roku. Čo vybaviť na papieri pred podpísaním objednávky.
Základňa formy s rozmermi 2 400 mm × 1 600 mm je dodávaná so štyrmi hotovými vreckami, šikmými výstupkami vodnej línie a plochým okrajom 0,05 mm po celej ploche. Na vertikálnom obrábacom centre s C-rámom s priemerom 1 000 mm sa z tejto časti stanú tri nastavenia, tri opätovné upnutia a zásobník chýb, ktoré oddelenie kontroly nájde skôr, ako to urobí zákazník.
Záver prvý: akonáhle obrobok prejde približne 1 500 mm v jednej osi alebo potrebuje tri alebo viac plôch narezaných na jedno upnutie, dvojstĺpové CNC portálové obrábacie centrum prestane byť drahou možnosťou a zvyčajne sa stane lacnejšou, pretože vymaže nastavenia. Ťažšia otázka je druhá. Udrží toleranciu aj po piatich rokoch dvojzmennej práce? O tejto odpovedi rozhoduje štruktúra, nie značka kontroly.
Z lôžka stúpajú dva stĺpy, preklenuje ich priečna koľajnica a hlava vretena alebo baranidlo sa pohybuje pozdĺž tejto koľajnice. Rozdiel oproti stroju s C-rámom nie je kozmetický. V konštrukcii C-rámu vreteno visí na jednej strane jedného stĺpa, takže rezná sila tlačí tento stĺp preč od obrobku a stĺp rastie, keď sa vreteno zahrieva. Dvojstĺpový stroj uzatvára slučku na oboch stranách: dva stĺpy zdieľajú zaťaženie a tepelná hmota zostáva približne symetrická okolo osi vretena. Táto symetria je dôvod, prečo portál drží rovinnosť na ploche 2 m, zatiaľ čo stroj s C-rámom sa začína hádať sám so sebou.
Prvé veci, ktoré je potrebné preskúmať, sú preto odliatky lôžka a stĺpov, prierez priečnych koľajníc, profil barana a nosnosť stola. Portál nesúci 12 t obrobok sa správa úplne inak ako portál nesúci 3 t dosku, aj keď je dráha X rovnaká.
Väčšina medzery medzi dvoma portálovými citáciami pochádza z troch rozhodnutí, z ktorých žiadne nie je farba.
| Rozloženie | Ako sa pohybuje | Najlepšie sedí | Pozor na |
|---|---|---|---|
| Pevná priečka, pojazdný stôl | Stôl sa pohybuje v X, výška koľajnice je pevná | Ploché, široké dosky konzistentnej hrúbky | Obmedzený rozsah Z; dlhý pohyb stola vyžaduje podlahovú plochu |
| Vertikálne pohyblivá priečna koľajnica, pevný stôl | Koľajnica stúpa a klesá, práca zostáva upnutá | Vysoké, ťažké časti, ktoré by sa nikdy nemali znovu upínať | Tuhosť upnutia koľajnice a tepelné správanie |
| Pohyblivý stĺp (pojazdy portálom) | Kolóny sa pohybujú pozdĺž dlhej postele | Typová lišta, profil a veľmi dlhé časti | Dĺžka lôžka, vyrovnanie a náklady na základy |
| Päťosová hlava na barane | Rotačno-sklopná hlava plus lineárne osi | Šikmé vrecká a tvarované povrchy | Chyba pri stohovaní na os; náklady na programovanie |
Zdvih z katalógu X, Y a Z sa meria medzi mechanickými limitmi, nie medzi povrchmi, ktoré skutočne potrebujete. Použiteľný obal je súčiastka plus upínacia doska plus najdlhší nástroj v programe plus upínacia vôľa mínus bezpečnostná rezerva, ktorú väčšina obchodov nastavuje na 100 mm. Kupujúci, ktorí dimenzujú stroj len podľa výkresu dielu, zvyčajne splnia chýbajúcich 150 mm pri vstupe čelnej frézy do rezu.
Do technickej dohody patria tri čísla: maximálne zaťaženie stola v kilogramoch, vzdialenosť medzi vretenom a stolom na oboch koncoch zdvihu Z a využiteľná výška pod priečnikom. Portál dimenzovaný na 8 t v strede stola môže v extrémoch uniesť menej, čo sa oplatí viesť skôr pred doručením ako po ňom.
Info — reklamáciu tolerancie podajte písomne
Geometrická presnosť sa bežne overuje podľa ISO 230-1 a presnosť polohovania a opakovateľnosť podľa ISO 230-2 pomocou laserového interferometra alebo ballbaru. Opýtajte sa, na ktoré nástroje a ktoré osi sa akceptačný test vzťahuje. Citát, ktorý pomenúva číslo, ale nie metódu, je marketingový údaj.
Kupujúci portálov majú tendenciu prečítať otáčky vretena a podhodnotiť krútiaci moment. 200 mm čelná fréza, ktorá odoberá 4 mm z oceľového plechu, potrebuje nízky krútiaci moment, tuhý piest a ťažké vodidlá; 12 000 otáčok je pre ten rez nepodstatné. Ak ide o hliník alebo grafit, priority sa menia a rýchle rýchlosti a veľkorysý objem chladiacej kvapaliny sú dôležitejšie ako hrubá rezná sila.
Tepelné správanie je tichšia polovica toho istého problému. Symetrický portál rastie predvídateľnejšie ako rám C, ale stále rastie. Stroj, ktorý začína dvanásťhodinový cyklus za studena, ho dokončí s inou geometriou ako stroj, ktorý má za sebou 30-minútové zahrievanie. Obchody, ktoré držia tesné popisy plochosti, by mali zapísať toto zahrievanie do procesného listu namiesto toho, aby to nechali na operátora.
Upozornenie – podlaha je súčasťou stroja
Portál vyrovnaný na podlahe, ktorá sa neskôr usadí, sa skrúti a prvým príznakom je zvyčajne problém s rovinnosťou, ktorý je obviňovaný z vretena. Po prvom mesiaci výroby skontrolujte hrúbku dosky, povoľte izolačné podložky a znova skontrolujte vyrovnanie.
Otočná sklopná hlava alebo otočný stôl na veľkom portáli sú skutočným nástrojom produktivity, keď súčiastka nesie šikmé vrecká, tvarované povrchy alebo prvky na piatich plochách, pretože odstraňuje nastavenia, ktoré by inak potrebovali žeriav. Je to drahý spôsob obrábania plochých dosiek.
Rozhodnutie závisí od presného rozpočtu. Každá pridaná os prispieva svojou vlastnou chybou a stroj sa musí overovať objemovo, a nie po jednej. Ak je práca pod uhlom malá časť cyklu, potom je výhodnejšia pevná hlava a dobre zvolený prípravok; ak je geometria bodom dielu, päťosový portál v triede ZNLM2214 je tým správnym nástrojom.
Diely, ktoré sa zmestia do 600 mm kocky a majú svoj objem, patria na vertikálne obrábacie centrum. Prizmatické diely, ktoré potrebujú štyri plochy v jednom upnutí, patria medzi a horizontálne obrábacie centrum , kde triesky odpadávajú z vretena takmer samé. Veľké, ťažké diely, ktoré musia zostať upnuté, patria na portál.
Skutočnou hranicou nie je samotná veľkosť dielu, ale náklady na presun dielu. Keď čas žeriavu, uchytenie a riziko opätovného nastavenia pre druhé nastavenie presiahne cenový rozdiel medzi formátmi stroja, portál vyhrá v cene za diel.
Medzera medzi strojom, ktorý prejde osvedčením o prevzatí, a strojom, ktorý vyrába dobré diely, je uzavretá skúšobným rezom, nie hárkom so špecifikáciami. Požiadajte o rez na reprezentatívny obrobok, v skutočnom prípravku, so skutočným programom.
Úspech — praktický zoznam akceptácií
Pomáha tiež nákup od výrobcu, ktorý kontroluje časti reťaze, ktoré rozhodujú o tuhosti. Jiangsu Chuangjia Machinery, súčasť skupiny Nantong Zhongnan Intelligent Technology Group, vyrába obrábacie stroje od roku 2000, počnúc presnými povrchovými brúskami a potom sa rozšírila do obrábacích centier. Skupina prevádzkuje vlastnú zlievareň, plechové a lakovne na ploche približne 100 000 metrov štvorcových s viac ako 380 zamestnancami vrátane 30 vedúcich inžinierov a 20 inžinierov výskumu a vývoja a má špecializovaný výskumný ústav brúsnych strojov. Odliatky, nátery a montáž pod jednou strechou sú dôležité, keď je potrebné znovu opracovať stĺp alebo lôžko.
The sortiment portálových obrábacích centier zahŕňa dvojstĺpové, vysokovýkonné, remeňové a päťosové rozloženia spolu s vertikálnymi, horizontálnymi a vŕtacími a závitoreznými strojmi, s publikovanými oblasťami použitia v zafíre, automobilovom priemysle, novej energetike a výrobe foriem.
Veľkosť obálky určte podľa zariadenia, nie podľa výkresu dielu. Vyberte si rozloženie koľajnice podľa toho, ako práca sedí, vreteno podľa materiálu a vodiaci systém podľa hĺbky rezu. Potom držte staviteľa na pomenovanej testovacej metóde, laserovej alebo ballbarovej správe a skúšobnom reze na vašej vlastnej triede dielov. Dvojstĺpové CNC portálové obrábacie centrum zakúpené na konštrukcii a nie na cestovných číslach je stále tolerované, keď príde ďalšia generácia dielov.

Táto séria obrábacích centier je upevnená v jednostĺpovom tvare A, mobilná konštrukcia pracovného stola, vysoká hmotnosť základných častí, nízka hm...
Pozri Podrobnosti
Táto séria obrábacích centier je upevnená v jednostĺpovom tvare A, mobilná konštrukcia pracovného stola, vysoká hmotnosť základných častí, nízka hm...
Pozri Podrobnosti
Posteľ má štruktúru obráteného T, stôl sa pohybuje (os X), vreteník sa pohybuje hore a dole (os Y) a stĺpik sa posúva dopredu a dozadu (os Z) a je ...
Pozri Podrobnosti
Trojosová nosná plocha tohto radu portálových obrábacích centier využívajúcich vysokovýkonné valčekové vedenie, ktoré sa udržiava ľahko, má nízky o...
Pozri Podrobnosti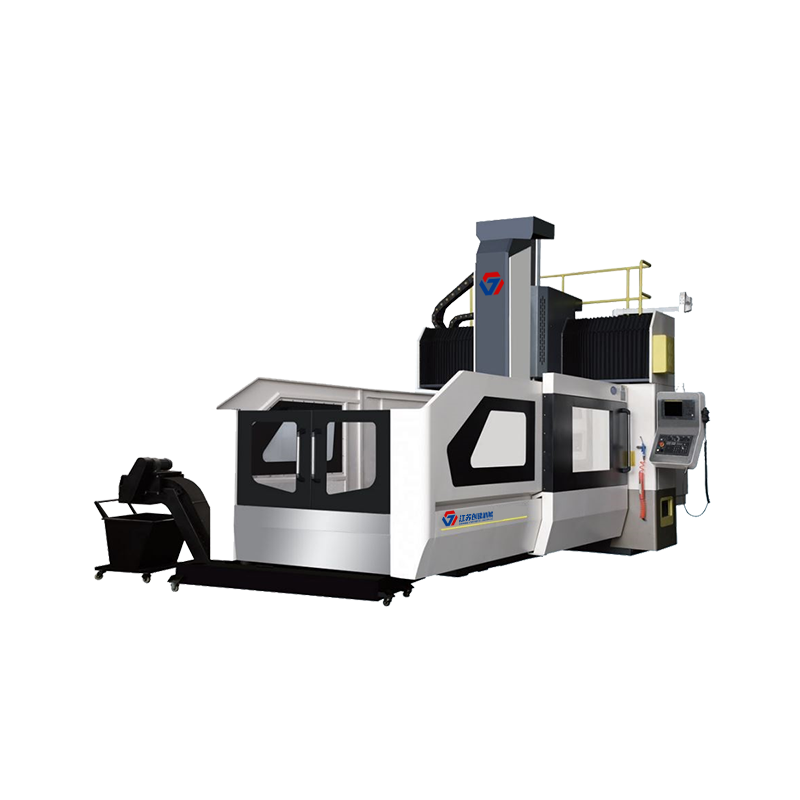
Trojosová plocha tejto série portálových obrábacích centier využívajúcich vysokovýkonné valčekové vedenie, ktoré sa udržiava ľahko, má nízky odpor ...
Pozri Podrobnosti
Stroj má štruktúru pevného portálového rámu a pohyblivého stola na posteli. Integrovaný dizajn stĺpika nosníka má vlastnosti vysokej tuhosti a pres...
Pozri Podrobnosti
Vysoká presnosť / vysoká rýchlosť / ľahko ovládateľná CNC povrchová brúska X-osová hydraulická / YZ os servo/CNC systém. Krížová posuvná konštrukci...
Pozri Podrobnosti
Obrábací stroj je vhodný hlavne na presné brúsenie rôznych kovových materiálov, ako sú rovinné, stupňovité a špecifické tvary, a je široko používan...
Pozri Podrobnosti
All rights reserved Jiangsu Chuangjia Machinery Co., LTD.
