 Vyhľadajte produkty
Vertikálne obrábacie centrum ZN-L1165
Cat:Vertikálne obrábacie centrum
Táto séria obrábacích centier je upevnená v jednostĺpovom tvare A, mobilná konštrukcia pracovného stola, vysoká hmotnosť základných častí, nízka hm...
Pozri Podrobnosti
Štvrtá os len zriedka robí stroj rýchlejším. Odstráni nastavenie, kde sa stratila vaša tolerancia, a to je jediný rozumný dôvod, prečo za to zaplatiť.
Teleso ventilu dosahuje na stôl s otvormi na troch stranách a 0,02 mm pozičným výrezom medzi dvoma z nich. Na trojosovom vertikálnom obrábacom centre to sú tri nastavenia a tri resety nulového bodu. Na 4-osovom CNC vertikálnom obrábacom centre je to jedno nastavenie a jeden základ. Tento rozdiel, nie rýchlosť vretena v brožúre, je to, kvôli čomu sa kupuje štvrtá os.
Takže prvý záver: štvrtá os sa vyplatí, keď má rodina dielov obrobené prvky na viac ako dvoch plochách, obrobok možno uchopiť okolo rotačnej osi a dávka sa opakuje dostatočne často na to, aby absorbovala rotačnú jednotku, koník, CAM post-procesor a školenie operátora. Ak niektorá z týchto troch podmienok zlyhá, trojosový stroj s lepším upevnením zvyčajne vyrobí rovnakú súčiastku za menej peňazí.
Základné pravidlo: ak premiestnenie dielu medzi jednotlivými nastaveniami stojí viac ako 10 percent času cyklu a skľučovadlo alebo stred ho udrží, pred objednávkou ďalšieho trojosového stroja spustite čísla štyroch osí.
Na vertikálnom obrábacom centre je štvrtou osou takmer vždy otočný stôl namontovaný na štandardnom stole, ktorý otáča obrobok okolo osi X, čo je os A. Vreteno sa stále pohybuje v X, Y a Z. Čo sa mení, je to, že súčiastka môže byť prezentovaná nástroju pod uhlom namiesto toho, aby bola odopínaná a otáčaná ručne.
V indexovanom režime otočný stôl umiestni diel do pevného uhla, upne a rezanie pokračuje; ovládanie s ňou zaobchádza ako s dodatočnou polohovacou osou. Štandardný CAM výstup to zvyčajne pokrýva a rotačná jednotka potrebuje iba solídnu presnosť polohovania.
V simultánnom režime sa os A pohybuje, kým je nástroj v reze, čím sa generujú obalené profily, špirálové otvory a tvary vačiek v jednom súvislom prechode. To si vyžaduje postprocesor, ktorý rozumie rotačnej kinematike, riadenie s integrovaným rotačným pohonom, ktorý nie je pridaný neskôr, a programátora, ktorý už predtým spustil prácu so štyrmi osami.
Štvrtá os na vertikálnom stroji drží súčiastku na horizontálnej rotačnej osi pod vertikálnym vretenom: upínač zostáva viditeľný, triesky padajú čisto a nástroje sú štandardom. Horizontálny stroj s rotačnou paletou dosiahne viac plôch na jeden prechod a lepšie odstraňuje triesky z hlbokých otvorov, ale stojí to viac a zvyčajne potrebuje náhrobný kameň. Pod kockou s hrúbkou približne 500 mm je zvyčajne lacnejšie začať vertikálne.
| Konfigurácia | Pohyb | Nastavenia pre viactvárovú časť | Typický strih | Hlavný kompromis |
|---|---|---|---|---|
| Trojosový VMC | X, Y, Z | Dva až štyri | Dosky, jednotvárna práca, nízky objem | Medzi nastaveniami sa resetuje dátum |
| Indexované 31 | X, Y, Z plus A polohovanie | Jeden až dva | Vlastnosti v pevných uhloch okolo dielu | Žiadna kontinuálna rotačná interpolácia |
| Simultánne štvorosové | X, Y, Z plus interpolované A | Jeden | Obalené profily, vačky, špirálové porty | CAM kontroly postov a vôle |
| Päťosí | Tri lineárne plus dva rotačné | Jeden | Komplexné kontúry a podrezania | Vyššie náklady na stroj, programovanie a kolíziu |
Práca, ktorá ospravedlňuje štvrtú os, je zriedka exotická. Opakuje sa a uhlový vzťah medzi plochami musí platiť od jednej časti k druhej. Štyri rodiny prichádzajú znova a znova:
Štvrtá os málokedy skráti rez. Vymaže nastavenie a v nastavení zmizne väčšina tolerancie.
Automobilový priemysel, nová energetika, výroba foriem a spracovanie zafírov sú sektory, kde sa tento vzor prejavuje najčastejšie. Objem je to, čo mení aritmetiku: pri niekoľkých stovkách dielov mesačne ušetrený čas na jeden kus prevažuje nad flexibilitou ručného upínania.
Najčastejšou chybou špecifikácie je dimenzovanie stroja na dĺžku dielu a zabúdanie na jeho výkyv. Obrobok s dĺžkou 300 mm a šírkou 220 mm potrebuje otočnú jednotku, ktorá ho dokáže uchopiť, výkyvný obal, ktorý uvoľní stĺpik, a dostatočný zdvih Z doľava, aby dosiahol hornú plochu. Rotačná jednotka s priemerom 250 mm môže spotrebovať 200 až 250 mm dráhy Z predtým, než je diel vôbec naložený.
Stroj triedy 1270 mm s automatickou výmenou nástrojov je bežnou strednou cestou: dostatočný zdvih X pre otočný stôl a koník vedľa seba, dostatok Z na vyčistenie otočného telesa a dostatočne hlboký zásobník na dokončenie zmiešaného programu vŕtania a frézovania bez zastavenia.
Skontrolujte interferenčný výkres, nie katalógovú fotografiu. Na mnohých vertikálnych obrábacích centrách menič nástrojov a veľký otočný stôl zdieľajú priestor a maximálny výkyv s plným zásobníkom je menší ako výkyv s nástrojmi, ktoré dnes náhodou používate.
Rotačná os je len taká presná, ako je spôsob držania dielu. Medzi stredmi obleky hriadeľov; krátkym valcom vyhovuje trojčeľusťové skľučovadlo alebo samostrediaci zverák; čelná doska s vlastnými hniezdami vyhovuje nepohodlným odliatkom. Každá voľba zmení, koľko dielu visí nepodporovane, a nepodporovaná dĺžka sa zobrazí ako chvenie.
Presnosť otáčania sa uvádza v oblúkových sekundách a tento prevod sa oplatí robiť ručne. Rotačná os s presnosťou na 15 oblúkových sekúnd, meraná pri polomere 300 mm, prispieva k tangenciálnej chybe približne 0,02 mm pred pripočítaním chyby vretena, tepelného rastu alebo opotrebovania nástroja. Pri popise skutočnej polohy 0,05 mm je to už veľká časť rozpočtu.
Nepretržité otáčanie tiež zahrieva rotačnú jednotku. Tabuľka, ktorá sa indexuje niekoľkokrát za cyklus, zostáva blízko okolia; ten, ktorý interpoluje dvadsať minút, sa posunie a posun pristane v uhlovom vzťahu medzi prvkami. Stroje skonštruované na túto prácu nesú viac hmoty v základni a stĺpe a príbeh o presnosti začína pod stolom, ako je uvedené nižšie pevné základné konštrukcie a presnosť obrábania .
Neplánujte neskôr priskrutkovanie otočného stola na trojosový stroj. Riadenie potrebuje pohon štvrtej osi a kabeláž, geometria sa musí znova overiť a otočné jednotky po predaji môžu skomplikovať záruku a servis. Ak je rodina dielov skutočná, objednajte si os so strojom.
Pretože štvorosové vertikálne obrábacie centrum je skôr konfiguráciou než katalógovou položkou, na technickej hĺbke záleží rovnako ako na špecifikácii.
Jiangsu Chuangjia Machinery je jedným staviteľom s týmto druhom vertikálnej integrácie. Spoločnosť bola založená v roku 2000 ako výrobca povrchových brúsok a teraz je súčasťou skupiny Nantong Zhongnan Intelligent Technology, prevádzkuje výrobný park s rozlohou približne 100 000 metrov štvorcových s viac ako 380 zamestnancami vrátane 30 vedúcich inžinierov a 20 inžinierov výskumu a vývoja a popri obrábaní prevádzkuje vlastnú zlievareň, plechovú dielňu a lakovňu.
Jeho rozsah vertikálneho obrábacieho centra pokrýva modely ZNL1160, ZNL1270, ZNL1580 a ZNL1890 plus ZNV1160, ZNV850 a ZNV855 s automatickými výmenníkmi nástrojov špecifikovanými na ZNL1270 a ZNV855. Rovnaká skupina vyrába aj portálové a horizontálne obrábacie centrá, závitovacie centrá a presné povrchové brúsky.
Užitočný test počas návštevy továrne: prejdite od zlievarne cez obrábacie priestory k vyrovnávacím laviciam bez toho, aby ste opustili miesto. Vlastné odliatky a vnútropodnikové zarovnanie umožňujú štvorosovej konfigurácii zachovať rovnaký štandard geometrie ako trojosová verzia toho istého stroja.
Kúpte si štvrtú os, keď je rodina dielov skutočná, dávky sa opakujú a obrobok možno uchopiť okolo rotačnej osi. Špecifikujte ho vo fáze objednávky spolu s rotačnou jednotkou, koníkom a možnosťami ovládania, namiesto toho, aby ste ho považovali za príslušenstvo, ktoré sa má pridať neskôr.
Potom vynaložte úsilie na špecifikáciu tam, kde sa to prejaví v diele: priemer otáčania, zostávajúca dráha Z, vôľa nástroja a tuhosť všetkého pod stolom. Urobte to správne a štvrtá os urobí to, na čo mala, čiže jedno nastavenie, jeden základ a toleranciu, ktorá prežije až do druhej strany.

Táto séria obrábacích centier je upevnená v jednostĺpovom tvare A, mobilná konštrukcia pracovného stola, vysoká hmotnosť základných častí, nízka hm...
Pozri Podrobnosti
Posteľ má štruktúru obráteného T, stôl sa pohybuje (os X), vreteník sa pohybuje hore a dole (os Y) a stĺpik sa posúva dopredu a dozadu (os Z) a je ...
Pozri Podrobnosti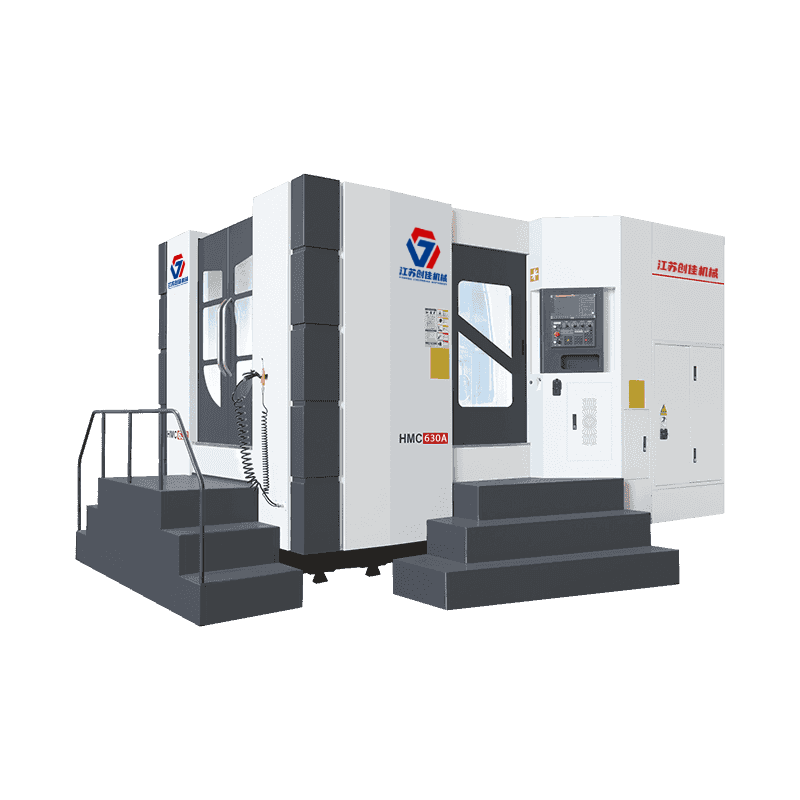
Posteľ má kladné usporiadanie T štruktúry, stôl sa pohybuje dopredu a dozadu (os Z), vreteník sa pohybuje hore a dole (os Y) a stĺpik sa pohybuje d...
Pozri Podrobnosti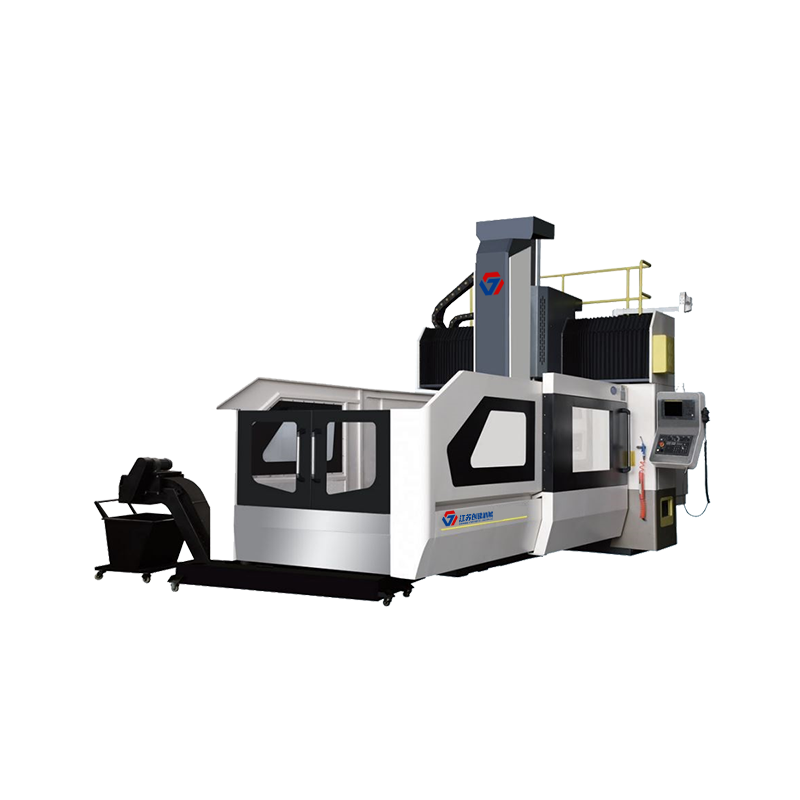
Stroj má štruktúru pevného portálového rámu a pohyblivého stola na posteli. Integrovaný dizajn stĺpika nosníka má vlastnosti vysokej tuhosti a pres...
Pozri Podrobnosti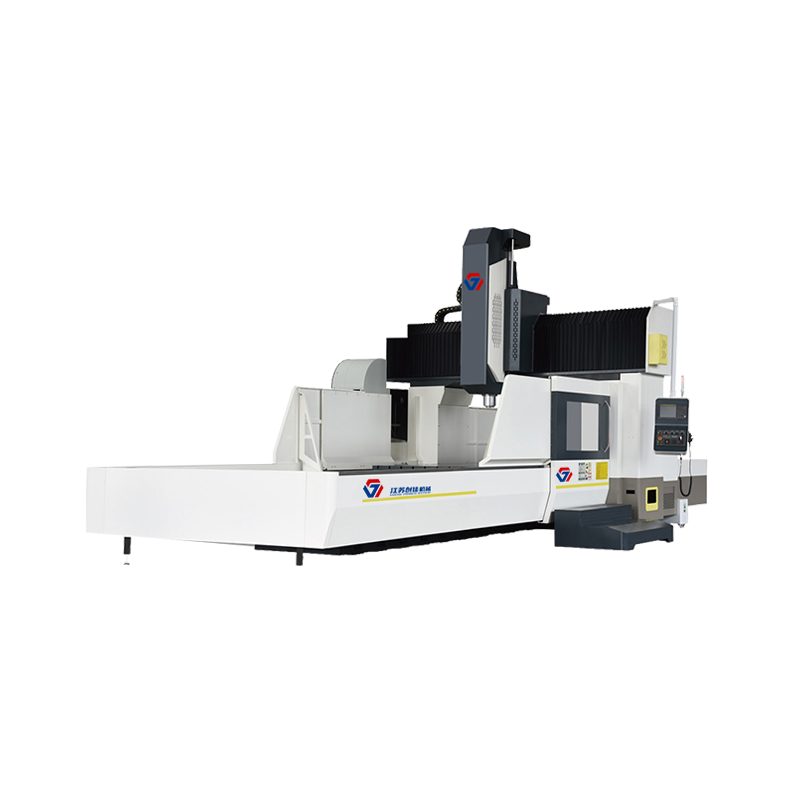
Stroj má štruktúru pevného portálového rámu a pohyblivého stola na posteli. Integrovaný dizajn stĺpika nosníka má vlastnosti vysokej tuhosti a pres...
Pozri Podrobnosti
Stroj má štruktúru pevného portálového rámu a pohyblivého stola na posteli. Integrovaný dizajn stĺpika nosníka má vlastnosti vysokej tuhosti a pres...
Pozri Podrobnosti
Stroj má štruktúru pevného portálového rámu a pohyblivého stola na posteli. Integrovaný dizajn stĺpika nosníka má vlastnosti vysokej tuhosti a pres...
Pozri Podrobnosti
Hlavne spracovávať vnútorné profily lokomotívy železničnej dopravy; Úzke a dlhé časti automobilov; Televízne rámy, rámy chladničiek, kryty komunika...
Pozri Podrobnosti
All rights reserved Jiangsu Chuangjia Machinery Co., LTD.
