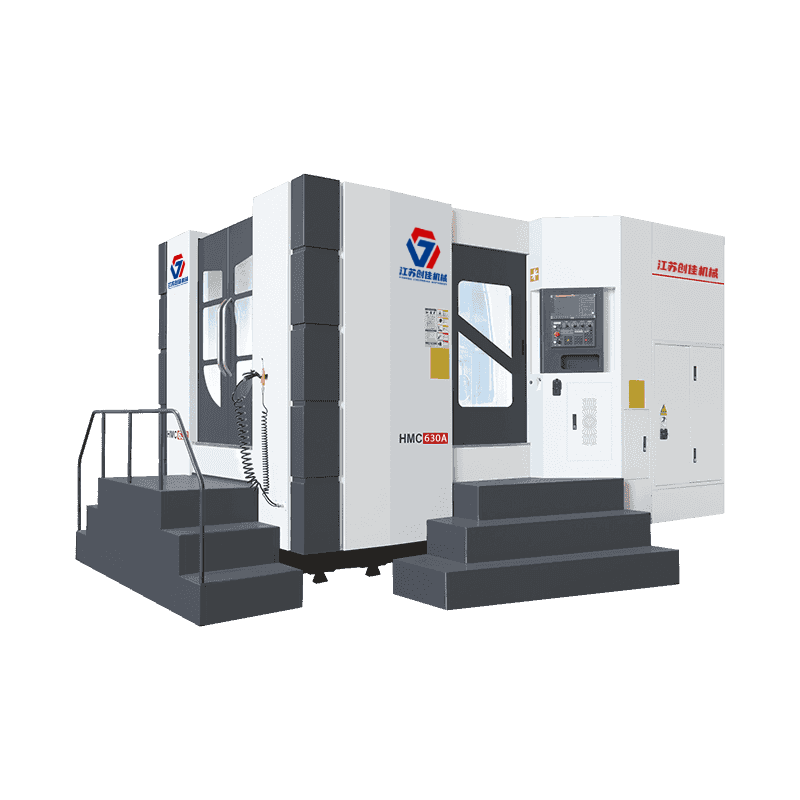
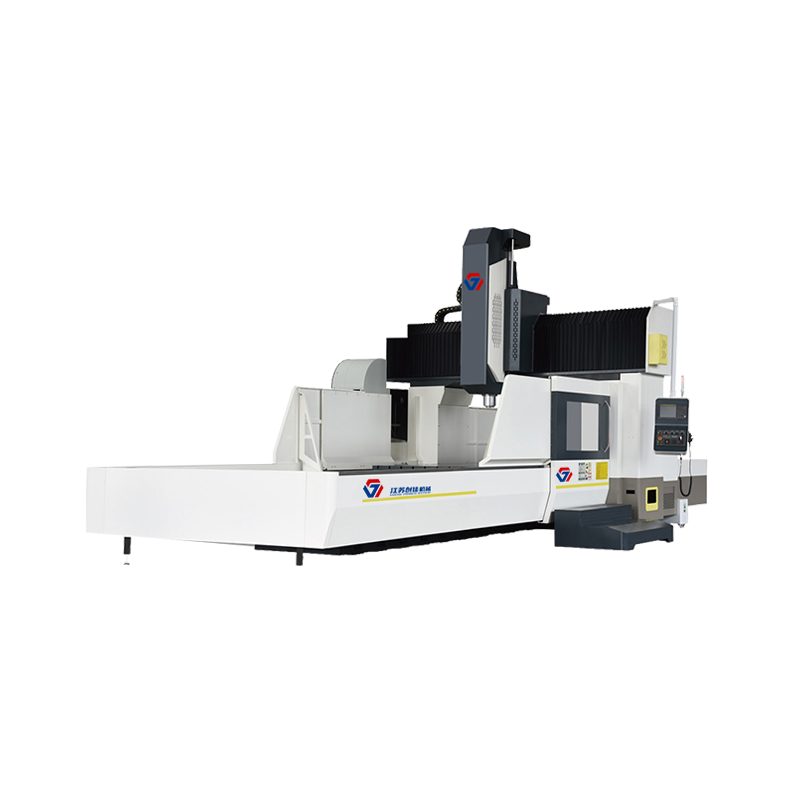
Pokiaľ ide o veľkoobjemovú výrobu hranolových dielov, a Horizontálne obrábacie centrum (HMC) trvalo prekonáva dvojpaletové vertikálne obrábacie centrum (VMC) v celkovej priepustnosti — často o 30 % až 60 % v závislosti od zložitosti dielu, materiálu a stratégie nastavenia. Táto výhoda vyplýva z vlastnej schopnosti HMC obrábať štyri alebo viac plôch obrobku v jedinom nastavení v kombinácii s vynikajúcim odvodom triesok, rýchlejšou výmenou paliet a lepšou kompatibilitou s automatizovanými výrobnými bunkami. Ak vaša prevádzka uprednostňuje skrátenie doby cyklu a výrobu bez osvetlenia, horizontálne obrábacie centrum je silnejšou platformou. To znamená, že dvojpaletový VMC zostáva konkurencieschopnou a nákladovo efektívnou možnosťou pre jednoduchšie geometrie a menšie obchody. Tento článok rozoberá kľúčové rozdiely so skutočnými údajmi.
Čo robí horizontálne obrábacie centrum rýchlejšie vo veľkoobjemovej výrobe
Hlavná výhoda horizontálneho obrábacieho centra oproti dvojpaletovému VMC spočíva v tom, ako každý stroj zvláda obrábanie na viacerých stranách a bez rezu. Na VMC, dokonca aj s otočným stolom so 4. osou, si prizmatický diel zvyčajne vyžaduje viacnásobné manuálne opätovné upevnenie, aby sa dostali ku všetkým potrebným plochám. Každé opätovné uchytenie predstavuje čas nastavenia, potenciálnu chybu zarovnania a čas nečinnosti vretena.
Naproti tomu horizontálne obrábacie centrum s rotačnou paletou osi B dokáže indexovať obrobok v priebehu niekoľkých sekúnd – zvyčajne v rámci 2 až 5 sekúnd na otočenie o 90° — umožňujúce 4-plošné obrábanie pri jednom upnutí. Pre prizmatické hliníkové puzdro, ktoré si vyžaduje frézovanie, vŕtanie a závitovanie na štyroch plochách, môže toto samo osebe eliminovať 20 až 40 minút prestavovania na jednu dávku.
Okrem toho väčšina moderných konzol HMC obsahuje automatické výmenníky paliet (APC) s výmennými časmi 10 až 20 sekúnd . Kým vreteno reže časť A, operátor alebo robot nakladá/vykladá časť B na odkladaciu paletu – prakticky eliminuje čas nečinnosti pri nakladaní. Dvojpaletový VMC ponúka podobný koncept, ale je obmedzený na dve palety, zatiaľ čo flexibilné výrobné systémy (FMS) založené na HMC dokážu spravovať 10, 20 alebo viac paliet v rotácii.
Porovnanie priepustnosti: HMC vs Dvojpaleta VMC podľa čísel
Aby bolo toto porovnanie konkrétne, zvážte výrobný scenár zahŕňajúci liatinovú skriňu prevodovky – klasický hranolový diel vyžadujúci 5-stranný prístup, 120 otvorov a tesné tolerancie polohy ±0,01 mm. Ide o bežné pracovné zaťaženie vo výrobe automobilových a priemyselných zariadení, kde sú CNC obrábacie stroje ústredným prvkom efektívnosti výroby.
Tabuľka 1: Výrobné metriky HMC vs dvojpaletové VMC pre liatinový kryt prevodovky | Metrické | Horizontálne obrábacie centrum | Twin-Pallet VMC |
| Nastavenia na časť | 1 | 2–3 |
| Čas cyklu na časť | ~48 min | ~74 min |
| Čas výmeny palety | ~12 sek | ~18 sek |
| Diely za 8-hodinovú zmenu | ~9 | ~6 |
| Využitie vretena | 75 – 85 % | 50 – 65 % |
| Možnosť vypnutia svetla | Vysoká (pripravené na FMS) | Obmedzené (iba 2 palety) |
Tieto čísla sú v súlade s publikovanými referenčnými hodnotami od hlavných výrobcov obrábacích strojov. Horizontálne obrábacie centrum miera využitia vretena 75-85% verzus 50 – 65 % VMC je možno najvýpovednejšia metrika – pretože čas nečinnosti vretena je priamo strateným ziskom v prostrediach s veľkým objemom.
Odvod čipu a tepelná stabilita: Podceňovaný faktor výkonu
Jedným z faktorov, ktorému sa málokedy venuje dostatočná pozornosť pri porovnávaní priepustnosti, je správa čipov. Na vertikálnom obrábacom centre padajú triesky späť na obrobok a zónu rezu. Pri veľkoobjemových operáciách pri rezaní ocele alebo liatiny to spôsobuje opätovné rezanie triesok, zrýchlené opotrebovanie nástroja a pravidelné zastavovanie stroja na ručné odstraňovanie triesok – to všetko znižuje efektívnu priepustnosť.
Horizontálne obrábacie centrum ťaží z gravitačného odvádzania triesok: triesky padajú priamo do dopravníka triesok pod pracovnou zónou a preč z oblasti rezu. Pri veľkoobjemovej výrobe liatiny alebo ocele môže tento rozdiel predĺžiť životnosť nástroja o 15 – 25 % a eliminovať neplánované prerušenia spôsobené hromadením čipov. Pre zariadenie s trojzmennou prevádzkou to predstavuje značné úspory ročne.
Tepelná stabilita je ďalšou oblasťou, kde má HMC konštrukčnú výhodu. Horizontálna orientácia vretena a symetrický dizajn stĺpika distribuujú teplo rovnomernejšie, čo vedie k konzistentnejšej rozmerovej presnosti počas dlhých výrobných sérií. Toto je obzvlášť dôležité pri obrábaní hliníkových zliatin pri vysokých rýchlostiach vretena – bežný scenár pri použití CNC frézky v leteckom priemysle alebo pri výrobe krytov batérií pre elektromobily.
Kde Twin-Palet VMC zostáva konkurencieschopný
Napriek výhodám HMC by sa dvojpaletový VMC nemal zavrhovať. Existujú špecifické výrobné kontexty, kde zostáva praktickejšou voľbou:
- Nižšia kapitálová investícia: Dvojpaletový VMC zvyčajne stojí 150 000 až 350 000 USD v porovnaní so 400 000 až 900 000 USD za porovnateľnú HMC. Pre obchody s obmedzeným rozpočtom alebo nižším objemom výroby ponúka VMC rýchlejšiu návratnosť investícií.
- Jednoduchšie geometrie dielov: Ak prizmatický dielec vyžaduje opracovanie len na jednej alebo dvoch stranách, výhoda HMC z veľkej časti zmizne a nižšie prevádzkové náklady VMC sa stanú atraktívnejšími.
- Menšia pôdorysná plocha: VMC vyžadujú podstatne menšiu podlahovú plochu. V obmedzenom obchodnom prostredí môže VMC s dvomi paletami poskytnúť primeranú priepustnosť bez investícií do zariadenia, ktoré si vyžaduje bunka HMC alebo FMS.
- Vysoké alebo na vrch ťažké obrobky: Časti, ktoré sú lepšie upevnené vertikálne – ako sú vysoké bloky foriem alebo veľké ploché dosky – sú často vhodnejšie pre VMC ako horizontálna orientácia paliet HMC.
V týchto prípadoch môže dobre naprogramovaná CNC frézka v konfigurácii VMC s optimalizovanými dráhami nástroja obstáť v porovnaní s HMC v nákladoch na diel, aj keď je surová priepustnosť nižšia.
Úvahy o priepustnosti špecifické pre materiál
Voľba medzi HMC a dvojpaletovým VMC tiež veľmi závisí od rezaného materiálu. Takto funguje každá platforma naprieč bežnými prizmatickými materiálmi dielov:
Zliatiny hliníka (6061, 7075)
Hliník vytvára veľké objemy triesok pri vysokých rezných rýchlostiach. Gravitačné odvádzanie triesok HMC je významnou výhodou. Rýchlosti vretena 12 000 – 20 000 otáčok za minútu sú bežné na konzolách HMC navrhnutých pre hliník a pri viacstranných zostavách náhrobných kameňov možno súčasne spustiť 4 až 8 dielov. Nárast priepustnosti o 40 – 60 % oproti dvojpaletovému VMC je realistický v tejto kategórii materiálov.
Liatina a oceľ
Pri železných materiáloch sú výhody správy triesok a tepelnej stability HMC najvýraznejšie. Opätovné rezanie liatinových triesok na VMC výrazne urýchľuje opotrebovanie nástroja. Schopnosť horizontálneho obrábacieho centra odvádzať triesky nepretržite udržuje rezné podmienky konzistentné počas dlhých cyklov, čo z neho robí preferovanú platformu pre komponenty automobilového hnacieho ústrojenstva a telesá hydraulických ventilov.
Titán a kalená oceľ
V húževnatých materiáloch, kde krútiaci moment a tuhosť vretena záleží viac ako rýchlosť, sa medzera medzi HMC a VMC zužuje. Oba typy strojov sa spoliehajú na pevné uchytenie a vysokotlakovú chladiacu kvapalinu cez vreteno. V tejto kategórii si konzola HMC stále drží náskok vďaka redukcii nastavenia, ale rozdiel v priepustnosti jednotlivých dielov sa môže zmenšiť na 15 – 25 % .
Upevnenie náhrobného kameňa: Multiplikačný efekt HMC
Jedným z najvýkonnejších nástrojov na výkon, ktorý je k dispozícii na horizontálnom obrábacom centre, je upínač náhrobného kameňa – vertikálny stĺp namontovaný na palete, ktorý umožňuje súčasné uchytenie viacerých dielov na všetkých štyroch zvislých plochách. Jedna paleta HMC s náhrobným kameňom pojme 8, 16 alebo dokonca 32 malých hranolových dielov v závislosti od ich veľkosti.
Uvažujme o scenári, v ktorom je na náhrobnom kameni pripevnených 16 hliníkových telies čerpadiel. HMC obrába všetkých 16 dielov – na všetkých požadovaných plochách – v jednom paletovom cykle. Paleta sa vymení za 12 sekúnd a okamžite začne ďalších 16 dielov. Dvojpalietový VMC nedokáže replikovať tento multiplikačný efekt. Dokonca aj s dvoma paletami môže naraz predstavovať iba jednu nastavovaciu plochu, čo si vyžaduje viac cyklov a viac zásahov operátora na dosiahnutie rovnakého výstupného objemu.
Ako kategória CNC obrábacích strojov je ekosystém paletového a náhrobného centra Horizontálneho obrábacieho centra jedným z najvyspelejších a najškálovateľnejších riešení vo veľkoobjemovej výrobe diskrétnych dielov.
Rámec rozhodovania: Ktorý stroj je vhodný pre vašu výrobnú linku
Pri rozhodovaní medzi horizontálnym obrábacím centrom a dvojpaletovým VMC na veľkoobjemovú výrobu hranolových dielov použite nasledujúce kritériá:
- Zložitosť dielu: Ak váš diel vyžaduje opracovanie na 3 alebo viacerých plochách, vyberte HMC.
- Ročný objem: Zvýšenie efektívnosti HMC nad 5 000 dielov za rok zvyčajne odôvodňuje vyššie kapitálové náklady.
- Ciele automatizácie: Ak je prioritou zhasnutá alebo minimálne obsluhovaná produkcia, kompatibilita FMS HMC z nej robí jasnú voľbu.
- Materiál: Pre hliník a liatinu vo veľkých objemoch je rozhodujúca výhoda správy triesok HMC. Pre jednoduché oceľové diely môže postačovať VMC.
- Rozpočet: Ak je kapitál obmedzený, VMC s dvoma paletami s dobre optimalizovaným upínaním a dráhami nástrojov môže preklenúť medzeru pri nižších počiatočných nákladoch.
Horizontálne obrábacie centrum je špičkovou platformou pre veľkoobjemovú výrobu prizmatických dielov vo väčšine priemyselných kontextov. Jeho konštrukčný dizajn, flexibilita paliet a integračný potenciál z neho robia štandardný stroj v automobilovom, leteckom a všeobecnom strojárstve. Dvojpaletový VMC nie je zastaraný – ale pre skutočne veľkoobjemovú priepustnosť funguje v inej lige.

 Vyhľadajte produkty